在山西这片以能源和重工业见长的土地上,智能技术正在经历一场从"概念热"到"场景落地"的转变。越来越多制造企业发现,真正有价值的智能化不是买几台机器人、上几套软件,而是把数据采集、控制逻辑、传感感知和系统集成打通,形成一条能持续运转的技术链路。锦荣智能技术长期扎根山西智能技术领域,服务对象覆盖煤炭、冶金、装备制造、市政等多个行业,本文结合一线项目经验,梳理智能技术在本地企业中落地的关键环节与常见误区。
一、山西智能技术的现实土壤:需求在哪里
山西的产业结构决定了本地智能技术需求带有鲜明的行业烙印。传统优势产业设备存量大、改造空间大,但同时也面临生产环境复杂、设备品牌杂、通信协议不统一等现实问题。这意味着一套通用的标准化产品往往难以直接套用,需要针对现场条件做定制化的方案设计。
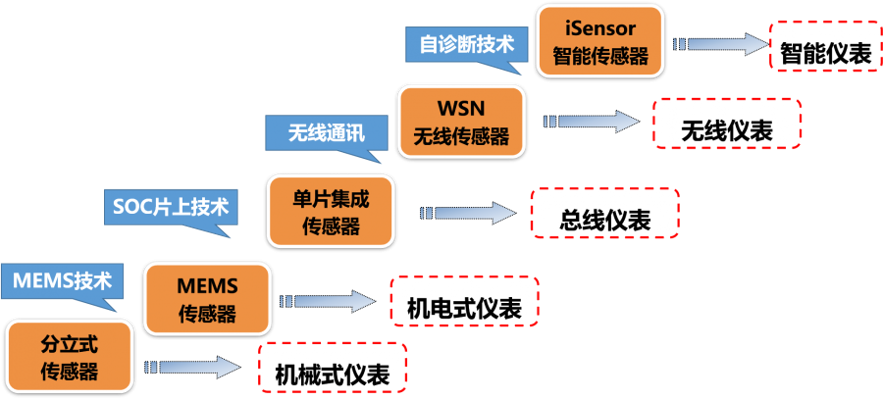
从近年项目实践看,本地企业的技术需求主要集中在几个方向:
- 设备联网与数据采集——把分散在各车间、各产线的PLC、仪表、传感器数据统一采集上来,解决"数据孤岛"问题;
- 生产过程可视化——通过组态软件、看板系统让管理层实时掌握产量、能耗、设备状态;
- 自动化控制改造——对老旧产线进行PLC编程调试与电气控制升级,减少人工干预;
- 安全与运维监测——利用物联网传感与远程运维平台,对关键设备做状态监测和故障预警。
这些需求背后有一个共同点:企业要的不是单点技术,而是能解决实际问题、能持续运行、后期可维护的整体方案。这正是工控系统集成能力的价值所在。
二、工业自动化方案:从单机控制到产线协同
工业自动化是山西智能技术应用中最基础也最扎实的一环。很多企业早期已经完成了单台设备的自动化改造,比如一台机床配一套PLC控制,但产线级别的协同仍然薄弱——上下料衔接靠人工、工序之间信息不互通、异常处理依赖老师傅经验。
一套完整的工业自动化方案通常包含几个层次:
1. 控制层:PLC编程与调试
PLC是自动化系统的大脑。不同品牌(西门子、三菱、汇川、台达等)的编程环境和指令体系差异较大,现场改造时经常遇到新旧设备混用的情况。PLC编程调试的核心不只是写出能跑的程序,更要考虑程序结构的可读性、故障诊断的便利性以及后续扩展的余量。经验丰富的工程师会在程序里预留报警代码、手动调试模式和参数接口,让产线操作工和维修人员都能快速上手。
2. 感知层:传感器集成
自动化系统的精度很大程度上取决于感知环节。光电开关、接近开关、编码器、称重传感器、温度与压力变送器……传感器集成需要解决选型匹配、安装位置、信号干扰、标定校准等一系列工程细节。例如在粉尘较大的车间,普通光电传感器容易误动作,需要改用抗污染能力更强的型号或调整安装角度;在强电磁干扰环境下,模拟量信号必须做好屏蔽与接地,否则数据漂移会直接影响控制判断。
3. 执行层与安全联锁
变频器、伺服系统、气动与液压执行机构的协同,加上急停、光栅、安全门等联锁逻辑,构成自动化方案的安全底座。这部分设计必须符合相关安全规范,不能为了赶工期而简化。
三、物联网应用开发:让数据真正流动起来
如果说自动化解决的是"机器怎么动",那么物联网解决的就是"数据怎么用"。在山西不少工厂里,设备本身具备通信能力,但数据停留在本地触摸屏上,没有被采集和利用。物联网应用开发要做的,就是打通从现场设备到管理平台的通道。
典型的技术路径包括:
- 协议适配:现场设备可能使用Modbus RTU/TCP、Profibus、OPC UA、MQTT等多种协议,需要网关或边缘计算节点做统一转换;
- 边缘处理:在靠近设备的一侧完成数据清洗、异常过滤和本地缓存,避免网络波动导致数据丢失;
- 平台汇聚:通过云平台或本地服务器实现数据存储、报表统计、报警推送和权限管理;
- 应用呈现:面向不同角色提供看板、手机端提醒、历史曲线查询等功能。
需要提醒的是,物联网项目失败最常见的原因不是技术难度,而是需求边界不清。上线前应明确"采集哪些点位、用来支撑什么决策、谁来用、多久看一次",否则很容易做成一个数据很多但没人看的系统。
四、智能控制系统与数据采集方案的协同设计
智能控制系统与数据采集方案往往被分开讨论,但在实际项目中两者高度耦合。控制系统的运行状态数据本身就是采集源,而采集到的历史数据又能反过来优化控制策略。例如在能耗管理场景中,系统通过采集电表、水表、气表数据建立能耗基线,再结合生产排程自动调整设备运行时段,实现节能。
协同设计时建议把握几个原则:
- 采集点位在控制系统设计阶段就统一规划,避免后期重复布线;
- 关键工艺参数保留足够采样频率,非关键数据可降频以节省存储与带宽;
- 控制逻辑与数据逻辑解耦,采集系统故障不应影响生产控制;
- 预留标准接口,为后续对接企业ERP、MES等信息系统留出空间。
五、智能制造改造:分阶段推进比一步到位更可靠
智能制造改造是很多山西企业正在推进的重点工作,但改造不是推倒重来。对于设备存量大、生产不能长时间停摆的企业,分阶段实施是更务实的选择。
比较可行的推进节奏是:先做设备普查与现状评估,明确哪些设备值得改造、哪些维持现状;然后选择一条产线或一个车间做试点,验证方案可行性并积累运行数据;试点稳定后再逐步推广,同时配套人员培训和运维体系建设。这种"小步快跑"的方式投入可控、风险分散,也更容易获得一线员工的配合。
在改造过程中,还要特别注意旧设备的兼容问题。不少老设备的电气图纸缺失、通信接口封闭,需要现场测绘和逆向分析,这部分工作量往往被低估,应在项目排期时留出余量。
六、选择山西本地智能技术服务商的几点建议
智能技术项目的成败,很大程度上取决于服务商是否真正理解现场。结合本地项目经验,企业在选择合作伙伴时可以关注以下几点:
- 是否有同行业案例:相似工艺、相似环境的项目经验能显著降低沟通与试错成本;
- 是否具备全链条能力:从传感器选型、PLC编程到平台开发、后期运维,能力越完整,责任边界越清晰;
- 响应速度与本地化服务:工控系统一旦出问题往往影响生产,本地服务团队能更快到场处理;
- 是否提供持续运维支持:系统上线只是开始,参数优化、故障处理、功能迭代才是长期价值的来源。
锦荣智能技术在山西智能技术领域持续投入,围绕工业自动化方案、物联网应用开发、智能控制系统、数据采集方案与工控系统集成形成了较为完整的技术服务体系,服务过程强调现场调研先行、方案量体裁衣、交付后持续跟进。对于正在规划智能化改造的山西企业而言,找到一家既懂技术又懂现场的合作伙伴,往往比选择一套功能繁多的软件更为关键。
结语
山西智能技术的发展,正从"要不要做"进入"怎么做扎实"的阶段。自动化、物联网、数据采集、系统集成这些技术本身并不新鲜,难的是把它们与具体生产场景结合,做出稳定、好用、能长期运行的系统。把每一个环节的工程细节做透,让技术真正服务于生产效率和安全管理,这才是智能技术在山西落地生根的根本路径。